
- Главная
- Каталог
- Детали на заказ
- Бронзовые втулки скольжения на заказ
Изготовление бронзовых втулок скольжения на заказ
- Единичные изделия, опытные образцы, мелкие или серийные партии.
- Минимальная сумма заказа — 20 000 рублей, отгрузка — от 2 рабочих дней.
- Доставляем в Самару, а также в другие регионы России.
Втулки скольжения из бронзы служат опорами для валов и пальцев, направляют движение элементов механизма. Работу соединения определяют материал, состояние сопряженных поверхностей, зазор, нагрузка, скорость, условия смазывания. Сплав, требования к готовой детали выбирают с учетом эксплуатации узла, а не только его размеров.
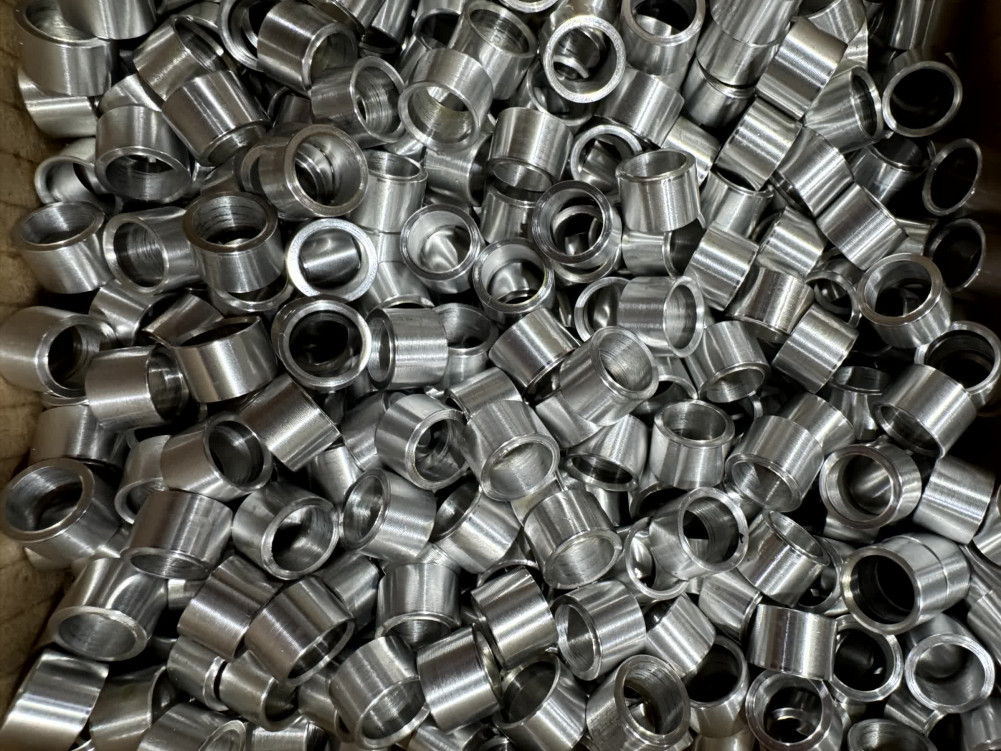
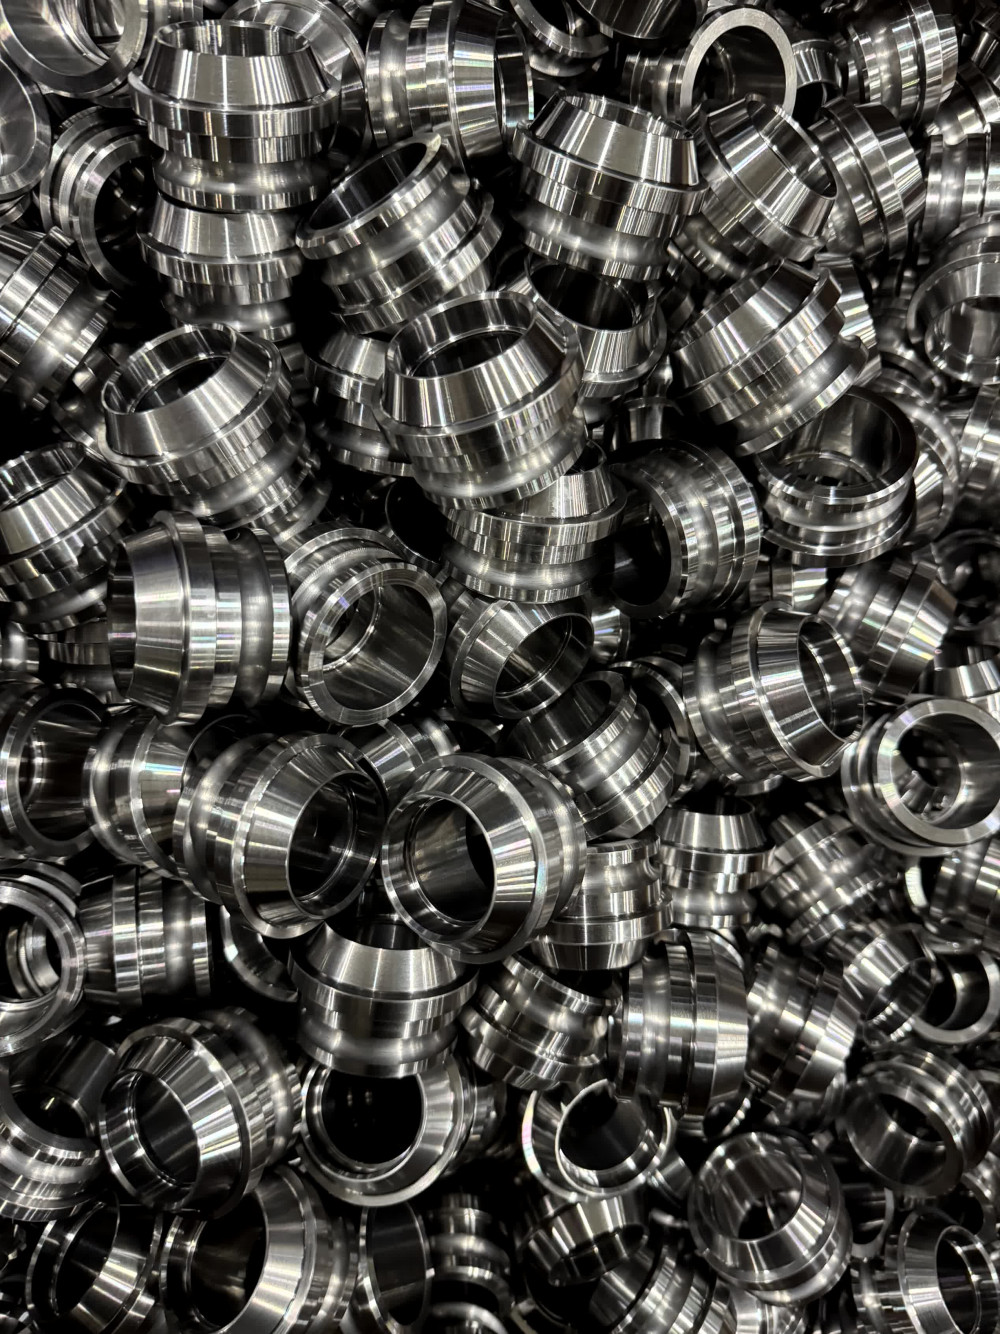
Конструкция бронзовых втулок скольжения
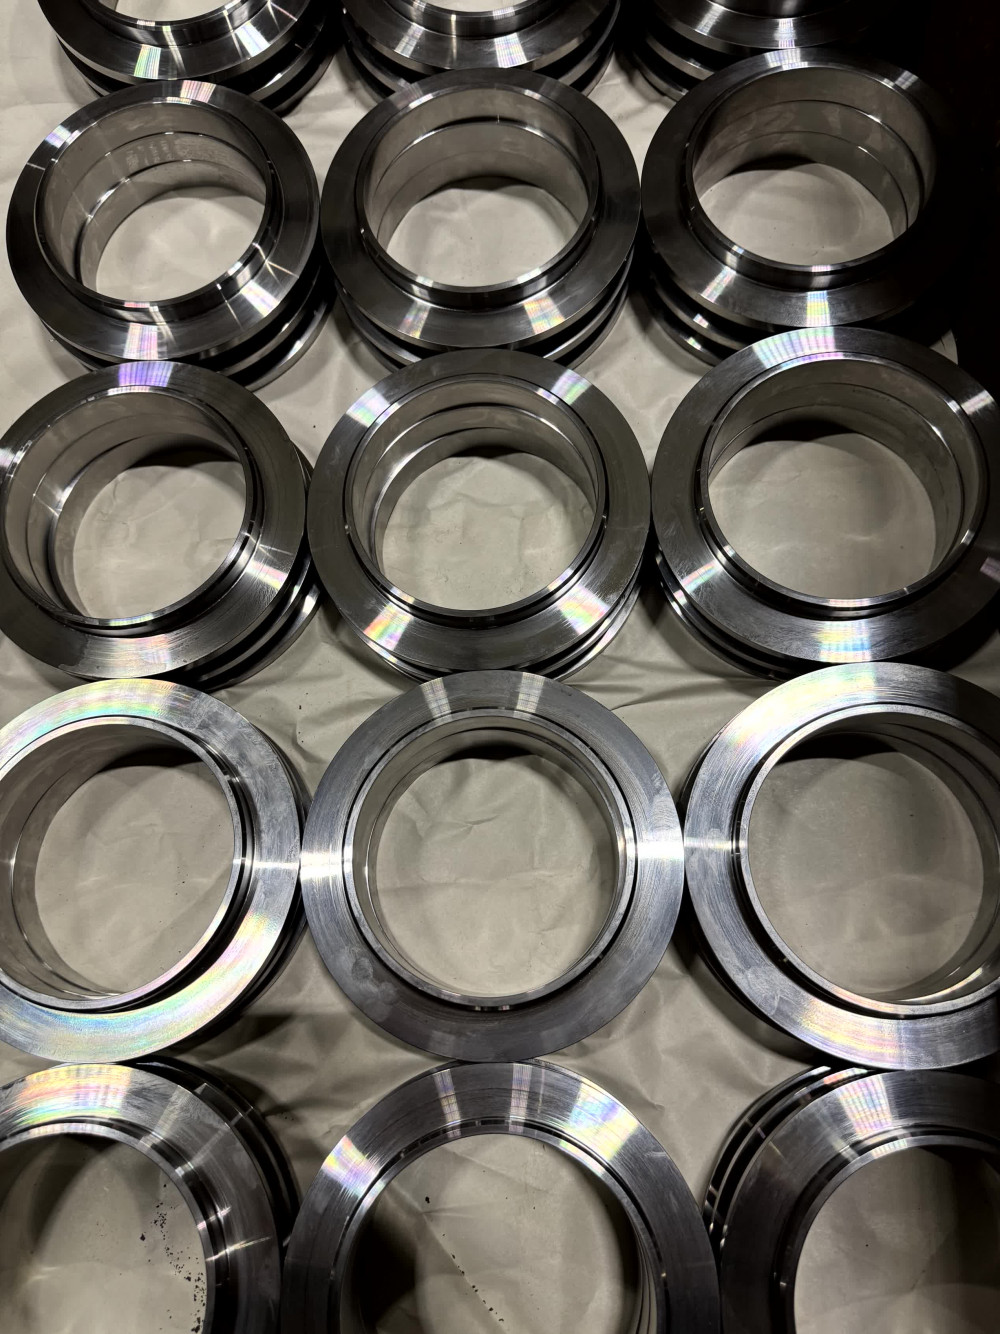
Форму детали определяют по устройству опоры, способу установки. Буртики, ступени, канавки, отверстия могут сочетаться в одном изделии. Их размеры, расположение указывают в документации.
| Конструкция или особенность | Описание | Параметры заказа |
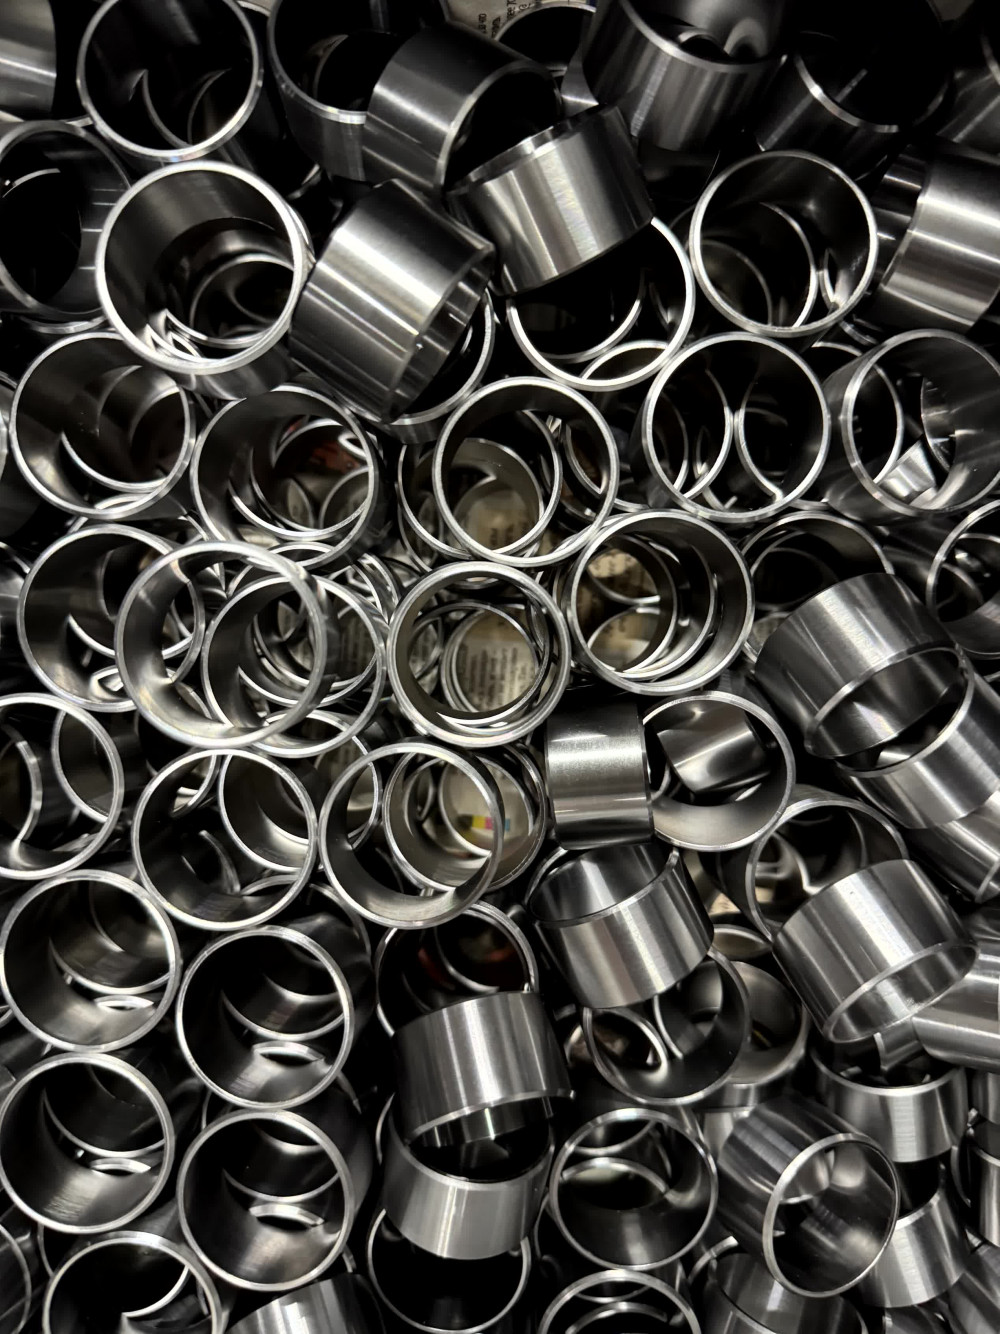
| Гладкая цилиндрическая | Без буртиков и ступеней | Наружный и внутренний диаметры, длина, допуски |
| С буртиком | Выступ у торца | Диаметр, толщина буртика, переходы, требования к опорной поверхности |
| Ступенчатая | Изменение диаметров по длине | Размеры отдельных участков, их взаимное расположение |
| С канавками или карманами | Углубления для распределения смазки | Профиль, глубина, протяженность, расположение |
| С отверстиями | Каналы для подачи смазки или другие конструктивные элементы | Диаметр, направление, положение относительно базовых поверхностей |
| Нестандартная | Исполнение по чертежу заказчика | Фаски, проточки, пазы, а также другие элементы |
Возможность выпуска тонкостенной втулки скольжения из бронзы оцениваем по диаметрам, длине, допускам, условиям монтажа.
Материал и требования к рабочей поверхности
При изготовлении бронзовых втулок скольжения марку сплава, состояние заготовки выбирают по документации. Доступность нужного материала проверяем до запуска заказа.
Литейные бронзы, марки для обработки давлением имеют разное технологическое назначение. Вид, состояние заготовки должны соответствовать выбранному сплаву. Для механической обработки используют пруток, полую заготовку или отливку. Конкретный вариант определяют при подготовке технологии.
В чертеже задают допуски размеров, формы, взаимного расположения поверхностей, а также шероховатость. Если окончательную обработку выполняют после установки в корпус, предварительные размеры, припуски согласуют отдельно.
Основные параметры заказа
Для расчета стоимости изготовления бронзовых втулок скольжения направьте документацию или сведения о детали, условиях ее работы. Если чертежа нет, передайте образец, фотографии, а также известные размеры.
| Параметр | Сведения для расчета |
| Основание для выпуска | Чертеж, техническое задание, ТУ, спецификация, эскиз или образец |
| Конструкция | Гладкая, с буртиком, ступенчатая, с дополнительными элементами |
| Основные размеры | Наружный и внутренний диаметры, общая длина |
| Буртики и ступени | Диаметры, длины участков, переходы, фаски |
| Посадочные поверхности | Допуски размеров, требования к форме, взаимному расположению |
| Рабочее отверстие | Размер, допуск, шероховатость, требования к окончательной обработке |
| Смазочные элементы | Канавки, карманы, отверстия, их размеры, положение |
| Материал | Марка бронзы, нормативный документ, требования к заготовке |
| Вал или палец | Размеры, допуски, материал, твердость, шероховатость рабочей поверхности |
| Корпус | Размеры, допуски посадочного отверстия |
| Монтаж | Способ установки, необходимость обработки после монтажа |
| Рабочие условия | Величина и направление нагрузки, вид и скорость движения, температура, рабочая среда |
| Смазывание | Вид смазочного материала, способ подачи, режим обслуживания |
| Контроль | Проверяемые характеристики, необходимость протоколов |
| Поставка | Количество, маркировка, упаковка, желаемый срок |
Производственная база
ООО «СПбЗКИ»
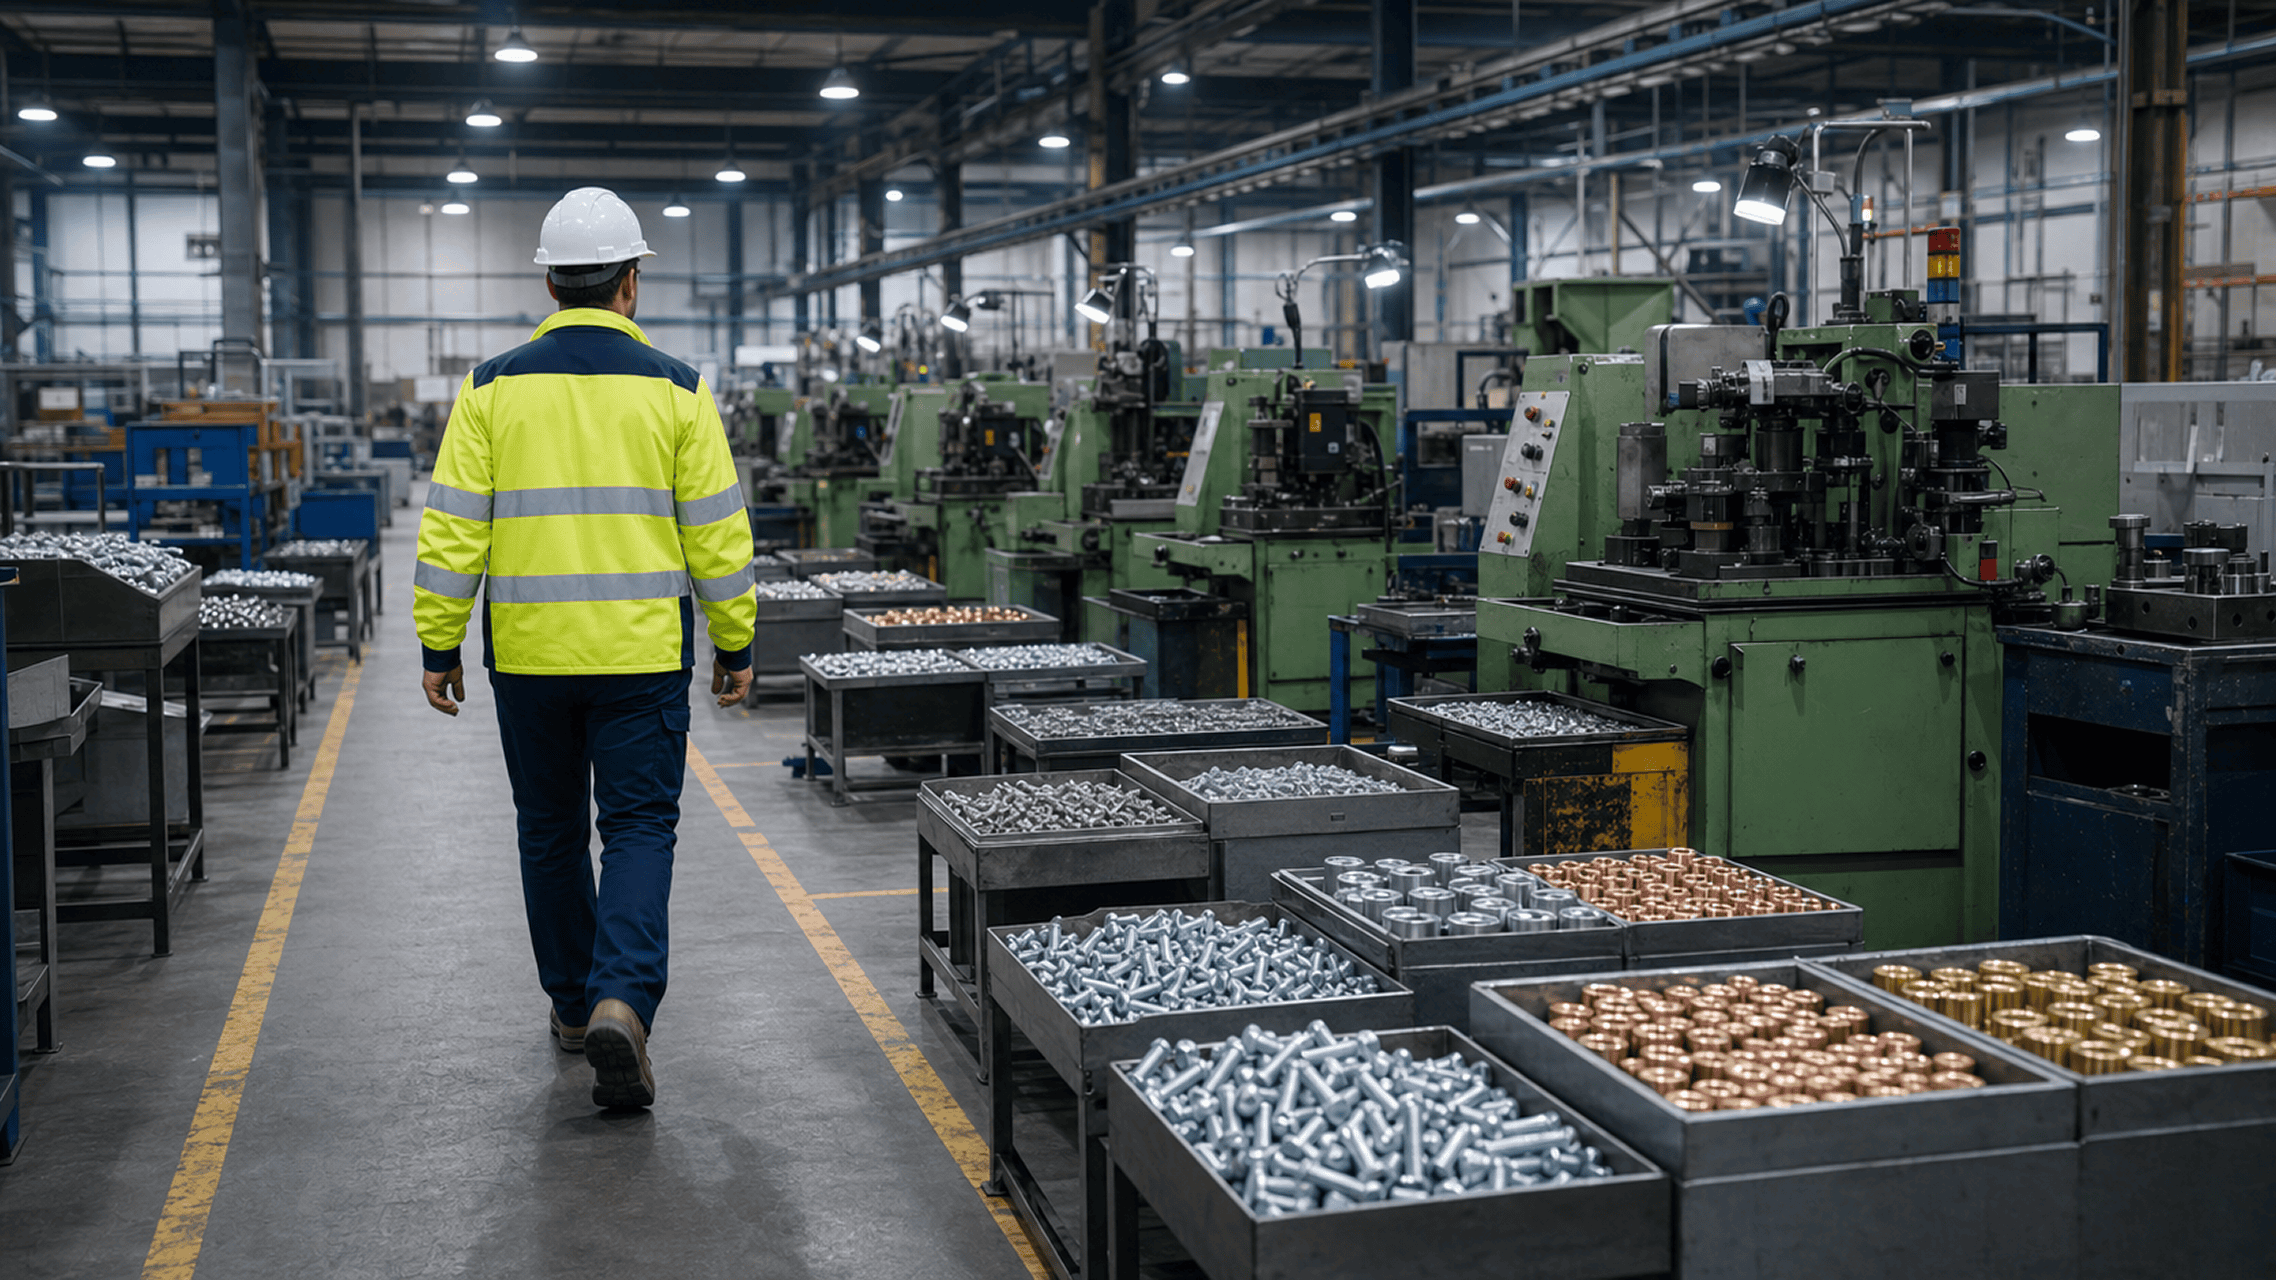
Завод оснащен современным оборудованием для изготовления крепежа и деталей различной сложности. Основу составляют токарные станки с ЧПУ DMG MORI CTX ecoline, обеспечивающие высокую точность обработки, стабильное качество продукции.
Производственная база также включает токарные (16К20), фрезерные (6Р13), резьбонакатные (UPW 25.1), сверлильные (2Н135), шлифовальные (2Ш18) станки и комплекс абразивоструйной обработки (KOMAX—CAB-Р). Такое оборудование позволяет выполнять полный цикл механической обработки, выпускать единичные изделия и серийные партии по чертежам, техническому заданию или образцам заказчика.
Этапы производства бронзовых втулок скольжения
От чего зависит цена изготовления бронзовых втулок скольжения
Стоимость производства бронзовых втулок скольжения рассчитываем по документации или образцу с учетом материала, конструкции, объема партии.
Жесткие допуски, тонкие стенки, сложные смазочные канавки, требования к рабочему отверстию могут увеличить трудоемкость. При отсутствии чертежа в расчет включаем обмер, а также подготовку исходных данных.
Цену, срок выполнения заказа, условия поставки указываем в коммерческом предложении.
- Количество изделий
- Марка бронзы, доступность материала
- Наружный и внутренний диаметры, длина, масса
- Толщина стенки, буртики, ступени, переходы
- Вид полуфабриката, способ получения заготовки
- Припуски, объем удаляемого металла
- Допуски размеров, формы, взаимного расположения поверхностей
- Требования к шероховатости
- Канавки, карманы, отверстия, пазы, проточки
- Финишные операции
- Настройка оборудования, необходимая оснастка
- Дополнительный контроль
- Сопроводительные документы
- Маркировка, упаковка
- Условия поставки
Как сделать заказ
Где применяют бронзовые втулки скольжения


Почему выбирают ООО «СПбЗКИ»
Крепеж в наличии на складе
Актуальные остатки готовой продукции: болты, гайки, шайбы, шпильки и другие. Таблица обновляется по мере изменения складских остатков
Открыть таблицу остатков- Обновляется регулярно
- Таблица
- Резерв через менеджера
-
Можно ли использовать втулку скольжения из бронзы без внешней подачи смазки?
 Не любую. Такой режим допускается для материала и конструкции, рассчитанных на соответствующие условия. При заказе укажите нагрузку, скорость движения, температуру, требования к обслуживанию. Обычную цельную бронзовую втулку скольжения нельзя автоматически считать самосмазывающейся.
-
Как учитывают запрессовку при назначении внутреннего диаметра?
При назначении размеров учитывают рабочий зазор после установки. Предварительный диаметр отверстия выбирают с учетом натяга, толщины стенки, материала, конструкции корпуса. Если после монтажа нужна окончательная обработка, ее обозначают в документации. -
Можно ли изготовить деталь с припуском под обработку после установки?
Возможность оценим по чертежу или техническому заданию. Предварительные размеры, припуск, требования к готовому отверстию согласуют до производства. В документации указывают, какие операции выполняет заказчик. -
Можно ли заменить марку бронзы при изготовлении аналога?
Замену согласуют по требованиям к узлу. Совпадение размеров не подтверждает взаимозаменяемость сплавов. Для оценки направьте исходную документацию и сведения об эксплуатации. -
Чем отличаются бронзографитовые втулки скольжения от бронзовых?
Бронзографитовые втулки скольжения содержат графит — твердую смазку, позволяющую работать без внешнего смазывания в предусмотренных режимах. Обычные цельные бронзовые втулки, как правило, требуют масла или пластичной смазки.